
NL
Wolfraamcarbide-snijbladen: kwaliteiten, typen, toepassingen en hoe te kiezen
Industrie nieuws-Als u uw werkuren achter een draaibank of bewerkingscentrum doorbrengt, is het hardmetalen snijblad waarschijnlijk het meest consequente verbruiksartikel in de gereedschapsbak. Het bepaalt hoe snel de machine kan draaien, hoe vaak iemand stopt om een rand te indexeren, en of het laatste onderdeel in een batch net zo schoon meet als het eerste. Toch worden zaagbladen vaak uit gewoonte gekozen – ‘dit is wat we altijd hebben gebruikt’ – in plaats van door een kwaliteit en een geometrie aan te passen aan het materiaal en de machine.
Deze gids is bedoeld voor de mensen die daadwerkelijk chips maken: machinisten, procesingenieurs, kopers van gereedschappen en winkeleigenaren die voorspelbare resultaten najagen in harde materialen. We zullen kijken naar wat wolfraamcarbide is, hoe een mes is gebouwd, waar verschillende soorten hun geld verdienen, en hoe je ze moet kiezen en verzorgen.
Wat maakt wolfraamcarbide zo goed in snijden?
Wolfraamcarbide is geen metaal in de gewone zin van het woord. Het is een composiet dat wordt gemaakt door wolfraamcarbidekorrels te persen en te sinteren met een metalen bindmiddel, meestal kobalt. De korrels zorgen voor de hardheid; het bindmiddel houdt ze bij elkaar en geeft net genoeg stevigheid om een echte snede te overleven. Het afstemmen van dat evenwicht is de hele kunst van het vervaardigen van hardmetalen.
Hardheid die hitte overleeft
Alleen al de hardheid is gemakkelijk te vinden; veel staalsoorten zijn hard bij kamertemperatuur. De interessante vraag is wat er gebeurt als de rand opwarmt. Snelstaal begint zacht te worden bij temperaturen die routinematig optreden bij het snijden. Daarom worden HSS-gereedschappen langzamer, slijten ze snel en moeten ze regelmatig worden nageslepen. Carbide behoudt zijn hardheid veel verder op de temperatuurschaal, zodat u de oppervlaktesnelheid kunt verhogen en harder kunt voeren en toch een scherpe rand kunt zien als u naar het gereedschap kijkt.
Slijtvastheid, met één eerlijke afweging
Carbide is ook uitzonderlijk goed bestand tegen schurende slijtage, waardoor een mes stabiel blijft snijden in plaats van dat het werkstuk wordt gewreven en hard wordt. Het nadeel is broosheid: een hardmetalen snede houdt niet van trillingen, losse opstellingen of een versleten gereedschapshouder. Behandel het goed en het gaat ruimschoots langer mee dan staal; als je het slecht behandelt, gaat het kapot, en geen enkel kwaliteitsproduct op de markt kan het redden.
De anatomie van een hardmetalen snijblad
Wanneer mensen over een hardmetalen zaagblad praten, beschrijven ze meestal het eindresultaat van vier beslissingen: de soort, de geometrie, de snijkantvoorbereiding en de coating. Drie goede en één verkeerde is een veelvoorkomende reden waarom een tool ondermaats presteert.
Kwaliteiten en bindmiddelinhoud
Kwaliteiten worden beschreven op basis van korrelgrootte en kobaltgehalte. Grove korrels met meer bindmiddel geven taaiheid bij voorbewerken en onderbroken sneden; fijne korrels met minder bindmiddel geven hardheid en randbehoud voor afwerking. De meeste leveranciers sorteren soorten in de standaard ISO-kleurgroepen, en het helpt om te weten in welke groep u zich bevindt als u de gereedschapskast opent.
| Klasse | Werkstukgroep | Waar het doorgaans voor wordt gebruikt |
|---|---|---|
| P | Staal | Draaien, frezen en kotteren van koolstof- en gelegeerd staal |
| M | Roestvrij en hooggelegeerd staal | Snijsneden waarbij snijkantsopbouw en werkverharding een risico vormen |
| K | Gietijzer en non-ferro | Korte, gebroken spanen en schurende werkstukoppervlakken |
| N | Aluminium en non-ferrometalen | Snijden op hoge snelheid waarbij een scherpe, gepolijste rand belangrijk is |
| H | Gehard staal | Lichte afwerkingssneden op zeer harde materialen |
Geometrie, randvoorbereiding en coatings
De geometrie bepaalt hoe de chip ontstaat en waar de warmte naartoe gaat. Een positieve hark snijdt vrij en is zacht voor slanke delen; een negatieve hark plaatst meer materiaal achter de rand en is bestand tegen zware onderbrekingen. Randvoorbereiding – een lichte aanzet of een klein T-landje – voorkomt dat een pas geslepen rand afbrokkelt zodra deze het werkstuk raakt. Coatings verminderen wrijving en hitte in de snijzone. Ze zijn een echt voordeel bij continu snijden, maar ze zijn geen vervanging voor een stabiele opstelling.
Waar deze messen gaan werken
Hardmetalen snijbladen vormen een familie die rond één materiaal is opgebouwd en aangepast aan verschillende bewerkingen. Veel voorkomende taken zijn onder meer:
- Draaiende en gerichte assen, naven en hydraulische componenten
- Frezen van vlakken, schouders en sleuven op stalen en gietijzeren onderdelen
- Groeven, afsteken en draadsnijden waarbij een smalle, stabiele rand belangrijk is
- Saai en interne afwerking waarbij gebabbel de constante vijand is
- Afwerken van sneden op geharde of warmtebehandelde componenten
- Bewerken van aluminium, messing en composietonderdelen met hoge spiltoerentallen
Het werkstuk is net zo belangrijk als de bewerking. Zacht staal en gietijzer zijn vergevingsgezind; roestvrij staal hardt uit onder een botte rand; aluminium beloont een scherpe, gepolijste geometrie. Wanneer een mes voortijdig kapot gaat, is de oorzaak meestal een discrepantie tussen een van deze omstandigheden en het gereedschap.
Het juiste mes kiezen: een korte checklist
Beantwoord een paar vragen over de baan voordat u een catalogus pakt. De antwoorden verkleinen het veld sneller dan welke specificatietabel dan ook.
- Welk materiaal snijdt u en in welke staat: gegloeid, genormaliseerd, gehard of gegoten?
- Om welke bewerking gaat het: continu draaien, onderbroken frezen, afsteken, groefsteken of draadsnijden?
- Hoe stijf is de opstelling en hoeveel overhang heeft de houder eigenlijk?
- Kan de machine de snelheid leveren en voldoen aan de behoeften op het gebied van kwaliteit, met indien nodig koelvloeistof?
- Vraagt de klus om voorbewerkingsvolume, of om een gecontroleerde afwerking en tolerantie?
- Wat kost het stoppen van de machine, vergeleken met de prijs van een beter mes?
Als u de veelvoorkomende mestypes en de manier waarop ze worden gebruikt nader wilt bekijken, staat ons team voor u klaar een gids voor mestypes, toepassingen en selectie op de site die dieper ingaat op de geometriekant.
Een voorsprong op de werkvloer levend houden
De meeste defecten aan mesjes kondigen zichzelf aan voordat ze schroot worden. Het slijtagepatroon leren lezen is de snelste manier om de standtijd te verlengen zonder iets uit te geven.
| Symptoom | Gebruikelijke oorzaak | Het eerste wat u moet controleren |
|---|---|---|
| Afbrokkelen langs de rand | Trillingen of een onderbroken snede | Stijfheid, overhang en klemming |
| Kratervorming op het harkvlak | Snijtemperatuur te hoog | Snelheid, voeding en koelvloeistoftoevoer |
| Opgebouwde rand | Snelheid te laag voor het materiaal | Oppervlaktesnelheid en coatingkeuze |
| Snelle flankslijtage | Schurend werkstuk of verkeerde kwaliteit | Kwaliteitsklasse en hardheid van het werkstuk |
| Slechte oppervlakteafwerking | Doffe rand of onstabiele opstelling | Randconditie en gereedschapsplaatsing |
Een mes dat te vaak indexeert, wordt zelden gerepareerd door een goedkoper mes te kopen. Het wordt meestal opgelost door een van de volgende drie dingen te corrigeren: de instelling, de snijgegevens of de kwaliteit.
Dertig jaar carbide en één praktische focus
Wij zijn Jiangsu Gaite Tungsten Technology, een hardmetaalfabrikant gevestigd in Changzhou, in het zuiden van de provincie Jiangsu. Het bedrijf startte in 1990 en stapte rond de eeuwwisseling over op gecementeerd carbide, waarbij ervaren technische mensen en de apparatuur die nodig was om hard materiaal op de juiste manier te persen, sinteren en slijpen, werden ingeschakeld. In 2009 hebben we een lagedruk-sinteroven en een TPA-pers toegevoegd, waardoor we de dichtheid en structuur vanaf het poederstadium konden controleren in plaats van losse stukken aan te schaffen. Latere investeringen omvatten onder meer slijp- en meetapparatuur uit Duitsland, een vijfassige gereedschapsslijpmachine en een digitale gereedschapsvoorinstelling uit Zweden.
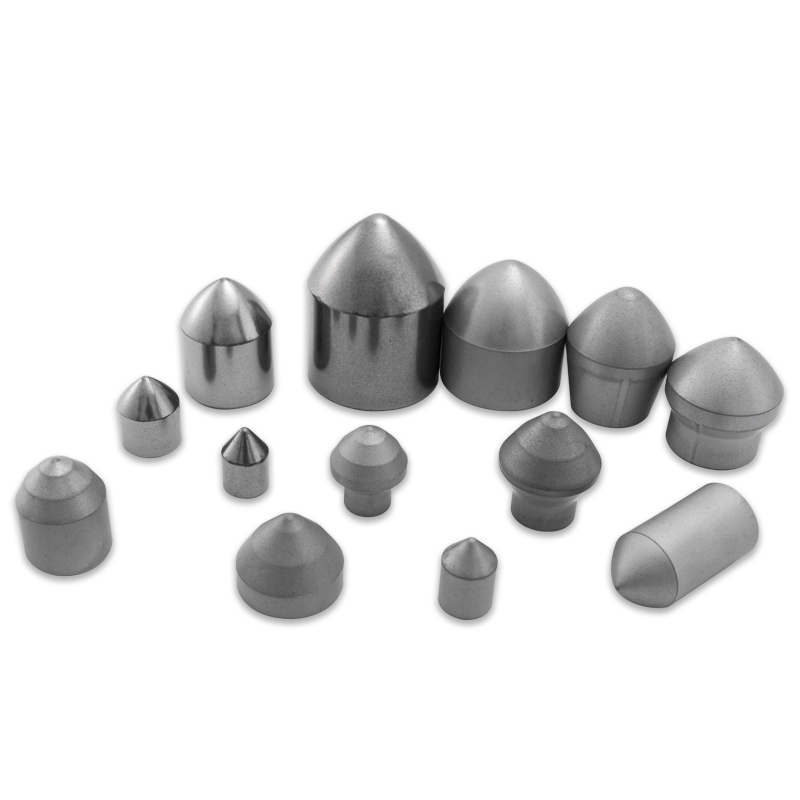
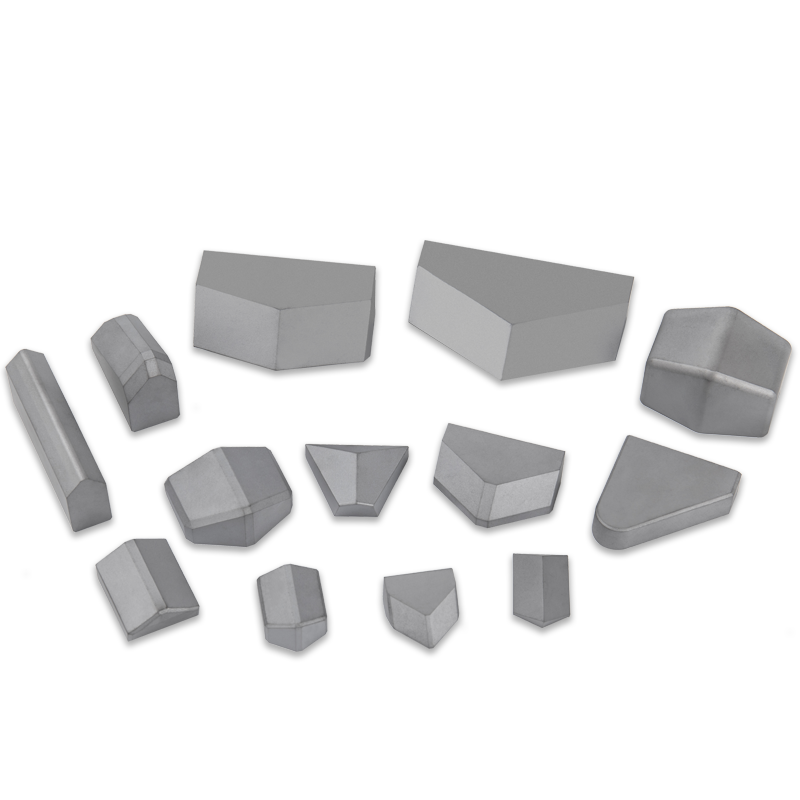
Die vooruitgang bepaalt hoe we over messen denken. We maken snijbladen van wolfraamcarbide voor het snijwerk van metaal, en we produceren ook wisselplaten en slijtdelen voor tunnelboormachines, wegenfrezen, steenboren, steenkoolmijnbouw en stempelmatrijzen. Dezelfde materiaalkunde loopt door alles heen, dus een probleem met een freeswisselplaat leert ons vaak iets nuttigs over een steenboor. Wij werken volgens ISO9001- en ISO14001-gecertificeerde processen, van poeder tot afgewerkte rand.
 Zaagblad van wolfraamcarbide met GR6X-A- en GR6C-A-kwaliteiten Wolfraamcarbide cutting blade for metal cutting, with GR6X-A and GR6C-A grades for cast iron, steel, and nonferrous finishing or semi-finishing. Bekijk Product →
Wat we het meeste van klanten horen, is niet dat ze iets exotisch nodig hebben. Ze hebben een mes nodig dat zich op maandagochtend hetzelfde gedraagt als op vrijdagmiddag: dezelfde kwaliteit, dezelfde geometrie, batch na batch. Die consistentie, plus de bereidheid om naar een tekening of versleten gereedschap te kijken en uit te zoeken wat de klus eigenlijk nodig heeft, is wat wij proberen te bieden.
De korte versie
Een hardmetalen snijblad is een klein, betaalbaar onderdeel met een buitensporig groot effect op de productiviteit. Kies de soort voor het werkstuk, de geometrie voor de bewerking en de randvoorbereiding voor de stabiliteit van uw opstelling. Houd de houder stevig, houd de snijgegevens verstandig en verander de snede voordat deze faalt in plaats van erna. Doe dat, en het mes doet stilletjes waar het voor gekocht is.
Als u aan een specifieke toepassing werkt en een second opinion wilt over kwaliteit of geometrie, bekijkt ons team graag de details met u.
Onze producten //
Gerelateerde producten
Als u geïnteresseerd bent in onze producten, neem dan contact met ons op
