
NL
Gids voor wolfraamcarbidebladen: kwaliteiten, typen en hoe u de juiste kiest
Industrie nieuws-Vraag vijf mensen wat een wolfraamcarbide mes is en je krijgt waarschijnlijk vijf verschillende antwoorden. In een machinewerkplaats verwijst de term meestal naar een wisselplaat die in een draai- of freeshouder is geklemd. In een filmverwerkingsfabriek beschrijft het een dun snijblad dat met een snelheid van enkele honderden meters per minuut tegen gelamineerde film beweegt. Onder de grond kan het een inzetstuk met een knop zijn dat in een steenboor wordt gedrukt, een houweel op een schaartrommel of een snij-inzetstuk op de snijkop van een tunnelboormachine. De vormen en maten verschillen enorm, maar de materiaalfamilie erachter is hetzelfde: gecementeerd wolfraamcarbide, een poedermetallurgisch composiet van harde wolfraamcarbidekorrels die bij elkaar worden gehouden door een kobaltbindmiddel.
Wij zijn Gaite, een hardmetaalfabrikant gevestigd in Changzhou, Jiangsu, en we zijn sinds 1990 bezig met het persen, sinteren en slijpen van wolfraamcarbide. In de loop van die decennia zijn de vragen die klanten ons stellen nauwelijks veranderd. Welk cijfer? Welke geometrie? En hoe zorgen we ervoor dat de snede langer meegaat dan de vorige keer? In dit artikel leggen we uit wat we op de werkvloer hebben geleerd en waar de praktische beslissingen echt liggen.
Wat wolfraamcarbide anders maakt dan staal
Een hardmetalen zaagblad behoudt zijn vorm omdat het materiaal bestand is tegen zowel slijtage als vervorming. De hardheid ligt doorgaans tussen 1400 en 1700 HV, tegen ongeveer 600 tot 900 HV voor gehard gereedschapsstaal. Wat nog belangrijker is, is dat de hardheid hitte overleeft. Bij 800 tot 1000 graden Celsius snijdt een hardmetalen snede nog steeds, terwijl een hogesnelheidsstalen snede al zachter is geworden en zijn geometrie heeft verloren. Gecementeerd carbide heeft ook een hoge druksterkte en stijfheid, met een Young-modulus in de buurt van 550 tot 650 GPa, wat precies is wat een snijkant nodig heeft als deze onder belasting niet van het werkstuk mag wegbuigen.
Hardheid en hete hardheid
De hardheid wordt bepaald door twee dingen: hoeveel kobalt er tussen de carbidekorrels zit, en hoe fijn die korrels zijn. Een submicronkwaliteit van 6 procent kobalt kan de top van het hardheidsbereik bereiken en een scherpe rand behouden. Daarom is het geschikt voor nabewerkingen en dunne snijbladen. Een kobaltkwaliteit van 10 tot 12 procent met grove korrels is zachter op papier, maar veel beter bestand tegen scheuren onder impact, wat een steenboorplaat of een freeshaak eigenlijk nodig heeft. Geen van beide cijfers is in absolute termen beter; ze beantwoorden verschillende vragen.
De afweging tussen taaiheid
Niets komt gratis. Carbide buigt niet voordat het breekt, het breekt af. De dwarsbreuksterkte ligt over het algemeen tussen 2000 en 3500 MPa, en het getal beweegt in de tegenovergestelde richting van de hardheid wanneer u het kobaltgehalte of de korrelgrootte verandert. Thermisch fietsen is de tweede druk. Onderbroken sneden, frezen en nat zagen zorgen allemaal voor snelle verwarmings- en afkoelingscycli in de snede, en hardmetaal reageert daarop door thermische scheuren te ontwikkelen lang voordat het verslijt. Begrijpen welke van deze mechanismen de levensduur van het gereedschap beperken, is de eerste stap bij het correct specificeren van een blad.
De Main Blade-families en waar ze werken
Het woord 'blad' omvat een breed scala aan onderdelen, en het hardmetaal dat bij een snijblad past, is zelden het hardmetaal dat een tunnelvlak overleeft. In de onderstaande tabel worden de gewone families in kaart gebracht met de voorwaarden waaraan ze tijdens hun dienst voldoen. Voor een langere, productspecifieke uitleg kunt u onze gids raadplegen soorten en toepassingen van wolfraamcarbide snijbladen gaat dieper in op geometrie en randvoorbereiding.
| Blade familie | Typische werkomstandigheden | Carbide-eigenschappen die er toe doen |
|---|---|---|
| Wisselplaat of inzetstuk | Draaien, frezen, groefsteken en afsteken van stalen, gietijzeren of non-ferro werkstukken | 6 tot 12 procent kobalt, fijne tot middelmatige korrel, coating en scherpte van de randen afgestemd op de bewerking |
| Dun snij- en trimmes | Continu snijden van film, folie, papier en gelamineerd verwerkingsmateriaal | Submicronkorrel, hoge hardheid, rechtheid in het micrometerbereik, minimale braam |
| Inzetstuk voor tunnelboormachine | Rollend en schrapend contact met steen op een snijkop onder hoge stuwkracht | Middelgrote tot grove korrel met verhoogd kobaltgehalte, weerstand tegen thermische vermoeidheid en afbladderen |
| Wegfreesgereedschap en pick | Frezen van asfalt- of betonverharding met herhaalde schokbelasting | Grove korrel, 8 tot 12 procent kobalt, goede slijtvastheid bij hitte en lichaamsvastheid |
| Knop en inzetstuk voor steenboren | Hamer of roterend boren in harde schurende formaties | Grove korrel met hoge slagvastheid en weerstand tegen uittrekken van het graan |
| Pick met ronde schacht | Snijden van steenkool en zacht gesteente op schaar- of koptrommels | Evenwichtige hardheid en taaiheid, betrouwbare soldeerverbinding met de stalen schacht |
| Stempelmatrijsinzetstuk | Stansen, vormen, trekken en koudpersen van plaatmetaal met hoog volume | Hoge druksterkte, gemiddelde tot grove korrel, weerstand tegen afbrokkelen en invreten |
Eén patroon loopt door de tafel. Naarmate de ernst van de impact toeneemt, stijgt het kobaltgehalte en wordt de korrelstructuur grover; Naarmate oppervlakteafwerking en maatnauwkeurigheid de prioriteit worden, beweegt het materiaal de andere kant op. Het kiezen van de verkeerde richting is de meest voorkomende reden dat een mes voortijdig kapot gaat.
Hoe u een hardmetaalkwaliteit leest voordat u bestelt
Kwaliteitsaanduidingen verschillen van leverancier tot leverancier, waardoor catalogusnummers moeilijk direct te vergelijken zijn. Vier variabelen verklaren het grootste deel van het prestatieverschil, en ze moeten alle vier op tafel liggen voordat een aankoopbeslissing wordt genomen.
- Kobaltgehalte. De bindmiddelfase. Zes procent kobalt levert maximale slijtvastheid; tien tot twaalf procent ruilt een deel van die slijtvastheid in voor slagvastheid en scheurvastheid.
- Korrelgrootte. Submicronkwaliteiten onder 0,8 micrometer geven de hoogste hardheid en de scherpste rand. Grove soorten van 3 tot 6 micrometer absorberen schokken en zijn bestand tegen afbrokkelen bij rots- en bestratingswerkzaamheden.
- Coating. CVD- en PVD-coatings verminderen wrijving en beperken de warmteoverdracht naar de wisselplaat tijdens het bewerken van staal en gietijzer. Ongecoate gepolijste soorten zijn vaak het betere antwoord voor aluminium, kunststoffen en materialen op houtbasis.
- Randvoorbereiding. Een vlijmscherpe snede past bij afwerking en zachte werkstukken. Een geslepen of T-vormige rand is bestand tegen micro-chips bij voorbewerken en onderbroken snijden, waarbij een scherpe rand eenvoudigweg zou afbreken.
Voeg de verbindingsmethode toe aan die lijst. Of een blad nu wordt gesoldeerd, voorzien van een krimppassing of mechanisch wordt vastgeklemd, de spanningen die het op het grensvlak tegenkomt, veranderen, en de hardsoldeerpraktijk verdient evenveel aandacht als de kwaliteit zelf.
Waar messen het eerst falen
Wanneer een mes versleten terugkomt, is de nuttige vraag niet hoe lang het heeft geduurd, maar hoe het is gestorven. De meeste mislukkingen die we moeten analyseren, vallen in een klein aantal categorieën.
- Rand chippen. Meestal een teken van onvoldoende taaiheid, overmatige voeding of een gereedschapshouder met te veel slingering.
- Slijtage aan de flanken. Het normale, geleidelijke slijtagemechanisme. Als de snelheid plotseling toeneemt, is de snijsnelheid of de hardheid van het werkstuk buiten de comfortzone van de hardmetaalsoort gekomen.
- Krater slijtage. Chemische interactie tussen de spaan en het spaanvlak bij hoge temperatuur, het meest voorkomend bij het bewerken van staal met hoge snelheid.
- Thermisch kraken. Kamscheuren veroorzaakt door onderbroken snijden met toegepast koelmiddel, of door onstabiele snijomstandigheden.
- Soldeerfout. Scheuren ontstaan bij de verbinding, vaak door ongelijkmatige verhitting, overmatig vulmetaal of slijpspanning na het verbinden.
- Uitloging van bindmiddel. Kobaltverwijdering door agressieve koelmiddelen of corrosieve media, waardoor een zwakke, poreuze oppervlaktelaag achterblijft.
Elke oorzaak wijst op een andere oplossing: een hardere soort, een aangepaste randvoorbereiding, een gecoate variant of gewoon een verandering in de bewerkingsparameters. Als u het mes vervangt zonder een diagnose van het mechanisme te stellen, ontstaat meestal opnieuw dezelfde storing.
Van poeder tot een afgewerkte rand
In onze fabriek in Changzhou begint een mes als wolfraamcarbidepoeder vermengd met kobalt en op TPA-persen geperst tot een vorm die bijna de uiteindelijke vorm benadert. Sinteren onder lage druk verdicht het onderdeel vervolgens, en de vaardigheid ligt in het binnen strikte grenzen houden van zowel de hardheid als de porositeit voor de hele batch. Daarna volgen het slijpen en het voorbereiden van de randen, met behulp van uit Duitsland geïmporteerde apparatuur en vijfassige gereedschapsslijpers uit Australië, samen met een digitale gereedschapsvoorinstelling uit Zweden en ervaren technisch personeel dat weet hoe het moet worden gebruikt. De volledige productieproces van snijbladen van wolfraamcarbide wordt elders op deze site uitgebreid beschreven.
Kwaliteitscontrole loopt door dezelfde keten. We werken volgens ISO 9001- en ISO 14001-systemen, en onze uiterst nauwkeurige boren, ruimers en afwerkingsgereedschappen worden geproduceerd volgens een Duits standaardproductiesysteem, zodat ze geïmporteerd gereedschap kunnen vervangen zonder een proces opnieuw te kwalificeren. Voor klanten in de productie van motoren en algemene machines is die vervanging vaak het punt van het hele proces: dezelfde gatkwaliteit en dezelfde batchconsistentie, tegen lagere kosten per onderdeel.
Applicatienotities van de werkvloer
Metaal snijden
Bij draaien en frezen begint het gesprek meestal met het materiaal van het werkstuk en de stijfheid van de machine, en niet zozeer met het zaagblad zelf. Een stijve machine met een stabiele opstelling zal een harder, scherper mes belonen; een lichtere machine zal het straffen. Het afstemmen van de kwaliteit op de machine, en niet alleen op het werkstuk, is waar de meeste winst te behalen valt.
 Wolfraamcarbide snijblad Hardmetalen snijgereedschappen verkrijgen de vereiste maatnauwkeurigheid en oppervlaktekwaliteit door het overtollige materiaal van de bewerkte onderdelen te verwijderen. Bekijk Product →
Boren en tunnelen in rotsen
Bij boor- en tunnelbouwwerkzaamheden is de vijand geschokt. Grofkorrelige, hogere kobaltkwaliteiten met een goed ondersteunde wisselplaatzitting overleven de impactbelasting die hardere materialen vernietigt. Aandacht voor hardsolderen, uitsteeksel van het inzetstuk en het passen van de gaten is net zo belangrijk als de soortspecificatie.
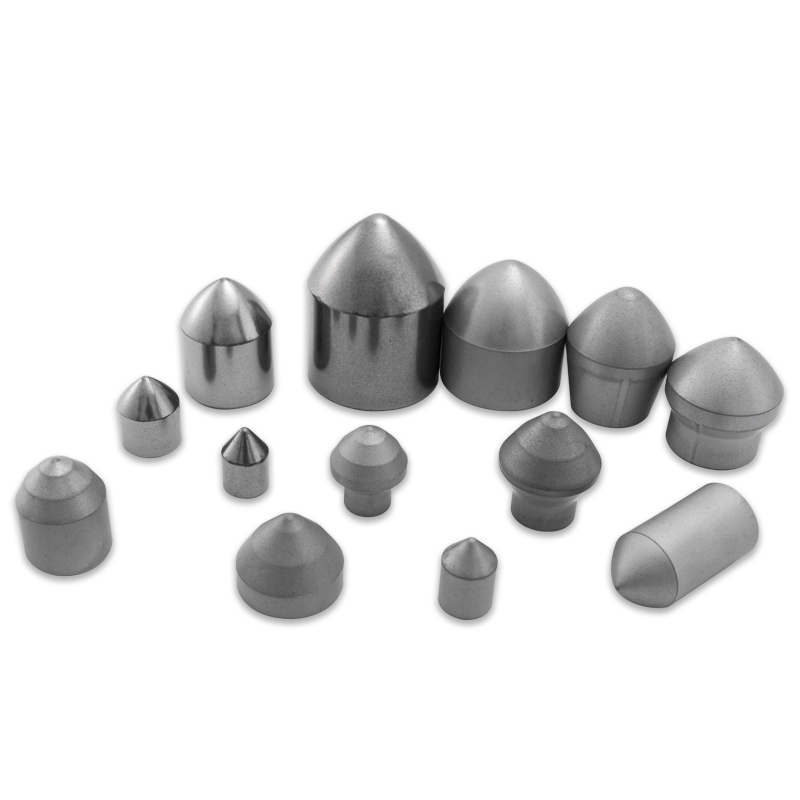
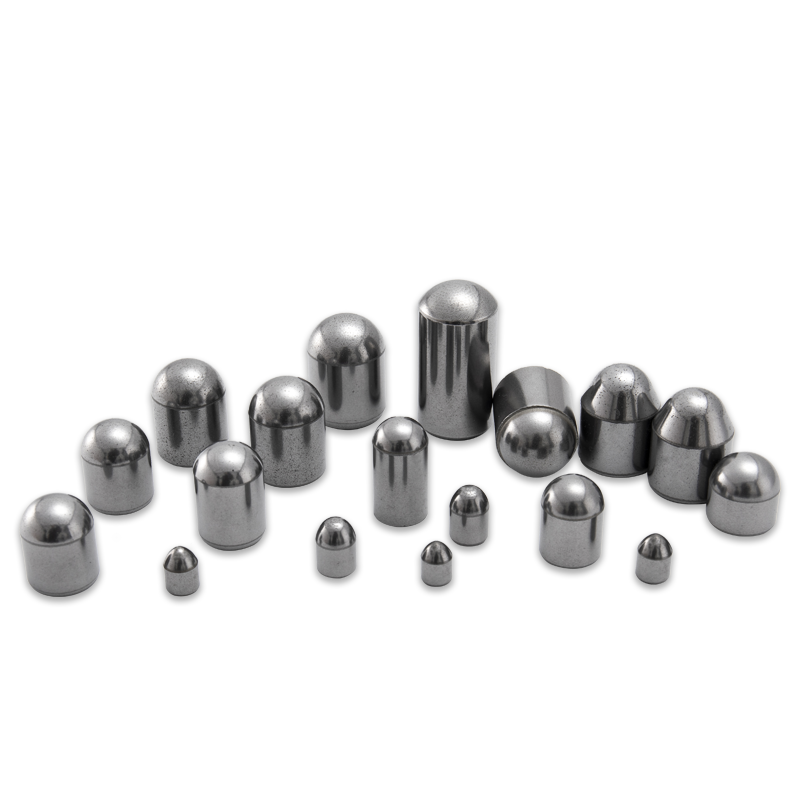
Wolfraamcarbide steenboorgereedschap Als traditioneel mijnbouwgereedschap zijn hardmetalen boorgereedschappen onderhevig aan complexe effecten zoals schokken en slijtage, en de werkomstandigheden zijn zwaar... Bekijk Product → Stempelen en vormen
Bij matrijzen wordt van het blad gevraagd om een afmeting vast te houden gedurende honderdduizenden slagen, terwijl het zijwaartse belastingen absorbeert. Hoge druksterkte en weerstand tegen afbrokkelen zijn belangrijker dan maximale hardheid, en een goed ondersteunde wisselplaat zal een hardere, maar niet-ondersteunde wisselplaat ruimschoots overleven.
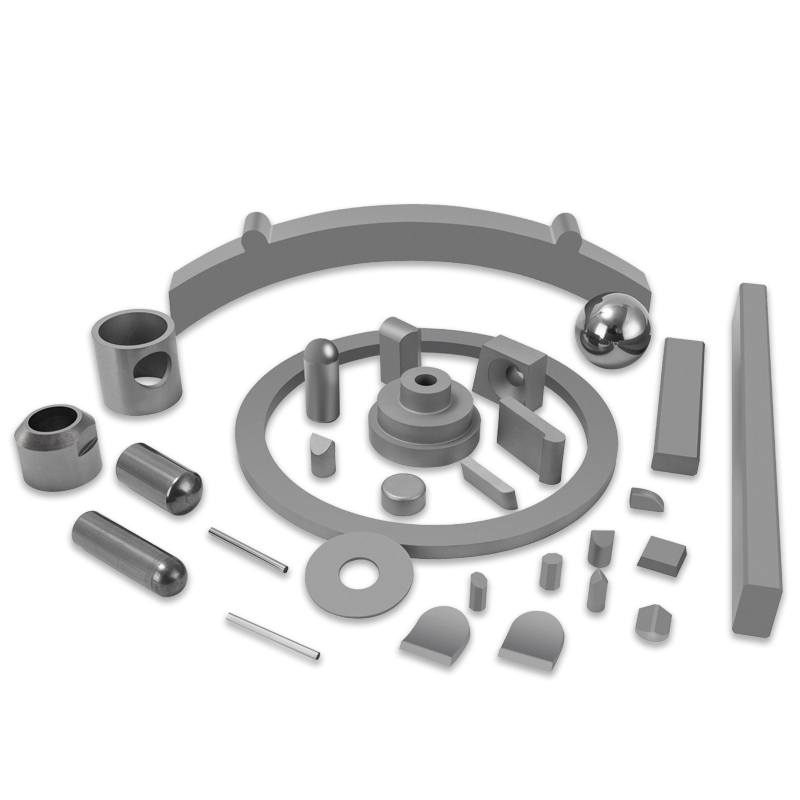
Wolfraamcarbide stempelmatrijs Tijdens het productieproces moet de matrijs grote wrijving en slijtage weerstaan. Vergeleken met andere materialen hebben onze hardmetalen matrijzen een langere levensduur, gok... Bekijk Product → Ons eigen assortiment omvat snijbladen, wisselplaten voor tunnelboormachines, wegenfreesgereedschappen, steenboorgereedschappen, ronde schacht-picks voor de mijnbouw en stempelmatrijzen, en we ontwerpen op maat gemaakte gereedschappen waarbij een standaardonderdeel niet past bij de toepassing.
Een praktische checklist voordat u een mes specificeert
- Welk materiaal wordt gesneden en met welke hardheid of schuurgraad?
- Is de snede continu of onderbroken en hoe ernstig is de schokbelasting?
- Hoe wordt het mes vastgehouden: vastgeklemd, gesoldeerd, gekrompen of in een zitting gedrukt?
- In welke staat verkeert de machine, inclusief slingering van de spil, stijfheid en koelmiddeltoevoer?
- Welke faalwijze beëindigde de levensduur van het vorige mes?
- Kan het mes opnieuw worden geslepen en hoeveel maal malen is realistisch voordat het wordt vervangen?
Beantwoord deze zes vragen eerlijk en de kwaliteit, geometrie en randvoorbereiding selecteren zichzelf meestal. Als dat niet het geval is, besteden wij liever twintig minuten aan het bespreken van de aanvraag dan dat we een onderdeel opsturen dat drie weken later kapot gaat en de klant een productieploeg kost.
Een wolfraamcarbide blad is een klein onderdeel met een buitensporig effect op de kosten per onderdeel, of het nu gaat om het snijden van folie op hoge snelheid of het aan de lijn houden van een tunnelboormachine. Het materiaal beloont zorg: de juiste kwaliteit voor de belasting, een geometrie die is afgestemd op de bewerking en een verbindingsmethode die het werk van de sinteroven niet ongedaan maakt. Dat is onze focus sinds 1990, en het is de reden dat we klanten blijven vragen hoe het mes kapot is gegaan, en niet alleen hoe snel ze de volgende zending willen hebben.
Onze producten //
Gerelateerde producten
Als u geïnteresseerd bent in onze producten, neem dan contact met ons op
